logo

商品の詳細

Created with Pixso. 家へ Created with Pixso. 製品 Created with Pixso.
チタニウムの管
Created with Pixso.

チタンチューブ10x2mmの溶接:パージと色

チタンチューブ10x2mmの溶接:パージと色

ブランド名: LHTi
モデル番号: Titanium tube
MOQ: 1本
価格: usd 20-30/kg
支払条件: L/C、D/A、D/P、T/T、ウェスタンユニオン
供給能力: 50トン/月
詳細情報
Place of Origin:
China
証明:
ISO9001
融点:
1660°C
硬度:
HV200
形:
チューブ
溶接性:
良い
厚さ:
2MM
耐熱性:
良い
表面処理:
研磨
長さ:
1m
パッケージの詳細:
標準的な輸出合板の箱
供給の能力:
50トン/月
ハイライト:

HV200 チタンホールチューブ 磨いたチタンチューブ 2mm 溶接可能なチタンホールチューブ

,

polished titanium tube 2mm

,

weldable titanium hollow tube

製品説明

10 x 2 mm チタンチューブ溶接:パージと色

溶接性が良好であると記載されたデータシートは、接合部についてではなく、金属について語っています。チタンは、熱い金属が空気から遠ざけられている場合にきれいに強く溶接され、そうでない場合は悪く溶接されます。肉厚2mmの10mmチューブでは、これらの規則のすべてが厳しくなります。なぜなら、肉厚は急速に加熱され、内径は適切にパージできるほど小さいですが、怠惰なパージによって台無しにされるほど小さいからです。また、シールドが失敗した場合に研削できる金属はほとんどありません。

良好な溶接性はシールド手順である

摂氏約400度を超えると、チタンは酸素、窒素、水素を急速に溶解し、形成される酸化物は室温でチューブを保護する薄い不動態皮膜ではなく、硬く脆い層になります。目に見える証拠は色であり、色は実用的な受け入れテストです。なぜなら、それは熱い間に表面が吸収した酸素の量に対応するからです。

無色の銀色の溶接は、冷却範囲全体でシールドが保持されていたことを意味します。淡いストロー色は、まだ延性があり、ほとんどの一般的な作業でワイヤーブラシ後に受け入れられるわずかな吸収です。ブロンズまたは濃い茶色は、熱ゾーンに酸素が多すぎたことを意味し、圧力または疲労接合部では、研磨するのではなく切り出すのが正しい答えです。紫と青は脆い層を意味し、灰色またはチョークのような白は、金属が効果的に空気中で溶接されたことを意味します。

溶接後の色 シールドについて何を示しているか 典型的な酸素レベル 何をすべきか
銀色、無色 冷却範囲全体でシールドが保持された パージで50 ppm未満 受け入れ、パラメータを記録する
淡いストロー色 わずかな吸収、まだ延性がある 約50〜100 ppm 一般的なサービスで受け入れ、ワイヤーブラシで
ブロンズまたは濃い茶色 熱ゾーンに酸素が多すぎる 数百ppm 圧力または疲労接合部では切り出す
紫または青 硬く脆い層が形成された 200 ppmをはるかに超える 影響を受けた長さを除去し、再パージする
灰色またはチョークのような白 酸化スケール、有用なシールドなし 空気 接合部を拒否し、上に処理しない

10mmチューブの内径のパージ

肉厚2mmの10mmチューブの内径は約28平方ミリメートルなので、1メートルの長さは約28ミリリットルのガスしか保持しません。これは良いニュースです。体積は小さく、数リットルのアルゴンで何度も交換できます。悪いニュースは、同じ体積が簡単に汚染されることです。なぜなら、テープの小さな漏れ、開口端での乱流、または流れの一時停止は、数秒以内に空気を引き戻すからです。

作業方法は、パージダムまたは密閉継手で両端を塞ぎ、一方の端にアルゴンを流し、もう一方の端から排出させ、時間ではなく酸素計で出口を確認することです。100ppm未満は一般的な作業の一般的な受け入れ基準であり、重要な接合部では50ppm未満が目標値です。溶接が約400℃未満に冷却されるまでパージを続けます。これは2mmの肉厚では1分程度ですが、ほとんどのシュガーが形成されるのがこの1分です。

2mm肉厚のフィットアップ

2mmの肉厚には面取りは必要ありません。隙間が0〜0.2mmのスクエアバットジョイントが適切な準備であり、隙間が貫通不足の線跡を残さずにルートを溶融させます。エッジはスクエアにカットし、バリを取り、溶接直前に脱脂ワイプで拭く必要があります。なぜなら、チタンでは指紋や切削油のシミは鋼の場合とは異なり、ポロシティの原因となるからです。

フィットアップは歪みも決定します。薄肉では、パスの収縮がチューブを直線から外れ、円形から外します。そのため、少なくとも3つの均等に配置された点でタッキングし、形状が重要な場合はチルブロックまたは銅バッキングを使用し、単一の開始点から連続パスを実行するのではなく、円周全体で溶接をバランスさせます。インサートを受け入れるためにチューブを円形に保つ必要がある場合は、溶接後にプラグゲージで内径を確認し、円形を保ったと仮定しないでください。

自溶またはフィラー付き

市販純チタンの2mm肉厚では、フィラーなしの自溶溶接が一般的であり、きれいで完全に貫通した接合部が得られます。グレード5では、同じ自溶パスが溶接されますが、薄肉の急速な冷却は母材よりも硬く、延性の低い溶接金属を生成します。そのため、適切なフィラーまたは予熱の決定が手順の一部となります。どちらの選択肢も普遍的ではなく、フィラーは習慣ではなくチューブのグレードによって指定されるべきです。

ここにページは主張ではなく質問が必要です。シームレス、溶接、中空チューブを1つの説明で提供し、引張強度1000 MPa、伸び20%、硬度HV200を引用しています。これらの数値は、1つのグレードの1つの状態に属するものではありません。1000 MPaの引張強度は合金または冷間加工製品に適合しますが、20%の伸びとHV200は焼きなましされた市販純製品に適合します。溶接手順を作成する前に、チューブのグレードと状態を尋ねてください。なぜなら、その答えがフィラー、予熱、電流範囲、および受け入れ色を決定するからです。

接合部を証明するもの

色とプロファイル基準に対する目視検査は最初のテストであり、チタンでは実際に有用なテストです。なぜなら、色合いがシールドについて教えてくれるからです。それ以外では、小径チューブの実用的なテストは、同じ手順で溶接されたクーポンでの曲げまたは平坦化テスト、溶接全体にわたる硬度走査(層がないことを示すため)、および圧力が必要なアセンブリでの耐圧試験です。

10mm内径の放射線検査は可能ですが扱いにくく、溶接キャップ付きの薄肉の超音波検査は信頼できる代替手段ではありません。だからこそクーポンが重要です。同じロットから溶接され、カットされ、曲げられた手順資格は、完成したチューブの検査よりも、ルート溶融不足と過剰な層をはるかに明確に示します。単にチューブが溶接可能であるという声明だけでなく、手順とクーポンの結果を求めてください。

供給と注文書への記載事項

供給条件は、この範囲の通常の条件です。ISO9001認証、最低注文数量1個、緩衝材付きの段ボール箱での配送、外側が研磨されたチューブ。溶接作業の場合、注文に2つの要求を追加してください。チューブは清潔でスクエアカットのエンドで到着し、内径はキャップされていること。なぜなら、10mm内径の内部のほこりや切りくずは、パージでは除去できない汚染源だからです。

欠陥 10mmチューブで発生する理由 どのように現れるか 何を変更するか
内径のシュガーリング 溶接が400℃未満に冷却される前にパージが停止した ルートの灰色で粗い堆積物 パージを長くする、両端を塞ぐ、ppmを確認する
ポロシティ 湿ったアルゴン、汚れたエッジ、またはドラフト キャップまたはルートの黒い斑点 ガスを乾燥させる、脱脂ワイプで拭く、エリアをスクリーニングする
ルート溶融不足 隙間がきつすぎ、電流が低すぎる 曲げテストに現れる線 隙間を0.2mmに開く、電流をわずかに上げる
溶接後の楕円 2mm肉厚の片側に熱が集中 接合部で内径が丸くない パスをバランスさせる、チルブロックを使用する、均等にタッキングする
クレーター割れ ランプダウンなしで接合部でアークが停止した ランの終わりに短い亀裂 スロープアウトを使用する、接合部を終了する
つま先部分のアンダーカット 過剰な電流または速すぎる移動速度 ビードの横の溝 電流を下げる、移動速度を遅くする

注文書を製品名ではなく溶接仕様として記述してください。グレードと状態、外径と肉厚(許容誤差付き)、シームレスまたは溶接、長さとカット許容誤差、外側と内側の表面仕上げ、および使用する溶接プロセス。接合部が自溶かかフィラー付きか、および作業する受け入れ色を明記してください。なぜなら、チューブが溶接されることを知っているサプライヤーは、適切なエッジ条件と適切な表面で供給できますが、そうでないサプライヤーは、接合前に再度クリーニングする必要がある研磨されたチューブを供給するからです。

製品画像

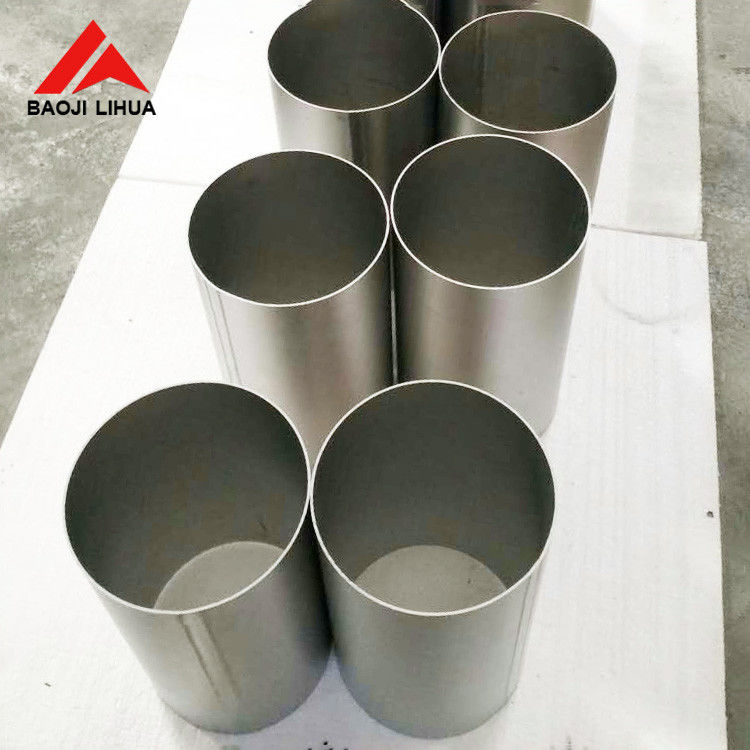
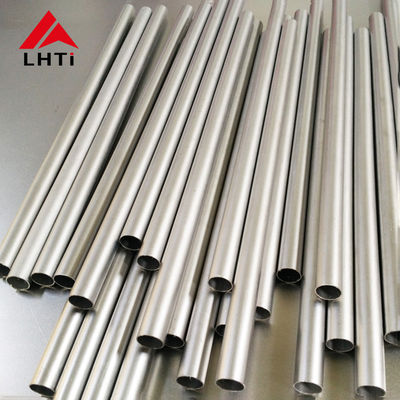
Polished titanium tube 10 mm by 2 mm wall prepared for welding