| ブランド名: | LHTi |
| モデル番号: | チタンシート |
| MOQ: | 50kg |
| 支払条件: | T/T、、L/C、Western Union |
| 供給能力: | 月あたり200000kg |
Gr1 チタンプレート: ストレスの壁厚さ
Gr1プレートは通常,容器,チューブシートまたはインラーのために購入され,すべての3つの厚さは,カタログからではなく,ストレスの計算から来ます.グレードは,出力強さを固定します.このコードでは,温度で許容される分数を定める.3つのうちどれか間違えたら 容器が重量を超えたり コードに違反しているかのどちらかです
Gr1は柔らかく,そしてコードはそれを知っています
Gr1は,約138 MPaの最小出力と 240 MPaの最小引き力があります. 商業的に純粋なグレードの中で最も低いものです. これは欠陥ではありません.設計コードは同じ温度で Gr2よりも低いストレスを許容することで処理します原因は単純です.Gr1容器はGr2容器と同じ容器よりも厚い壁を必要とし,プレート価格の節約は,追加の厚さのコストよりも少ないことが多いのです.
150°C以上では,許容値が収力だけでは決まることがなく,引き力に基づく曲線が取り上げられ,250°C以上にはクリープが進みます.タイタンは鋼が作れない温度でひっくり返る温室温で十分な強度を持つGr1プレートは,ホットラインの間違った選択である可能性があります. そこでは,Gr2または腐食性ホットデュタイのためにPd安定グレードへの移行が価格を得ます.
| 設計温度 | 許容される | Gr1 の許容される粗末 | 何を見るべきか | 噛む場所 |
|---|---|---|---|---|
| 部屋の温度50°C | 設計因数で割った出力 | 138 MPa の 収量 の 約 3 分の 2 | 厚さに対するミール・サントレランス | 薄壁容器,小さなノズル |
| 50〜150°C | 低温降低率で作る | 部屋の値段より少し低い | クリープはまだ要因ではありません | 熱化学線 |
| 150〜250°C | 引き出力に基づく曲線が引き継ぐ | 産出量だけでは 予想されるよりも早く落ちる | コード曲線ではなく,親指のルールを使用 | 原子炉,ストリッパー |
| 250°C以上 | クリープと低構造的要因 | 部屋の値段よりずっと低い | Gr2 または Gr12 に跳ね上がる方が安くなります | 熱気ガス管 |
| どんな温度でも | 図面のコード版 | 実際のコード表に対して確認する | エディションは番号を変更します | 改装・修理作業 |
ストレス に よっ て 壁 が 形成 さ れ,寛容 に よっ て 破壊 さ れる
内圧下にある薄壁のシリンダーは,ループのストレスの大きさで,慣用なコードの式では,圧力と直径を,すでに合同効率と腐食許容量を含む許容値で割る.チタンは通常,クリーンサービスでは腐食の許容量をゼロにします. これは利点の1つです. しかし,それは完全な磨き粉の不耐性を必要とします.10mmのプレートが許容範囲の下部に届く場合計算は名額ではなくその数値で行う必要があります.
経験豊富な買い手は,プラス許容量までプレートを注文し,または加工許可額を追加する理由です.両面を平らに加工されたチューブシートは,掘削する前に1〜2ミリメートルを失います.溶接準備で厚さを失う両方とも予測可能で 製造時に発見するよりも 購入注文で考慮する方が安価です
製品 が プレート に なる と,どんな 変化 が あり ます か
厚いチタンプレートは 表面検査では 見えない内部不連続性を持ちますプレート標準に超音波検査は,圧力サービスのために正常です200mmのグリッドでUTを通過するプレートはグリッド線の間を検査されず,報告書はどのプレートであったかを示す必要があります.
平らな板も異なる振る舞いをします.薄い板は,自分の重さによって平らに引っ張ることができます.平らでない管のシートは水平機械で正確に掘り出せない図面の許容量が,磨き台が許容するよりも狭い場合,プレート加工を期待してください.
3000mmの円を切り抜くのに 縁を傷つけない
大型円形空白は,プラズマ,水噴射,またはCNCオキシ燃料プロセスで切られ,それぞれが異なる縁を残します.プラズマは,溶接前に再び磨く必要があるナイトリドと酸化層を残します.水噴射は,わずかに角を縮めたクリーンな縁を残します管状のシートでは,穴のパターンは縁から掘り出されますので,縁の状態と円形性は両方重要です.
切断 は ストレス を も 放つ こと が でき ます.円 に 切る 大きな プレート は 材料 を 取り除く とき 動い て い ます.切断 する 前 に 平ら な 管 の 板 は 後 に 仕上げ の 必要 が あり ます.オーバーサイズのカットです.作業がそれを必要とする場合,ストレスを軽減し,最終直径と平らさを1つのセットで機械.
磨き 漬け 表面 の 用途
磨かれた Gr1 プレートは 掃除し 検査しやすいし 製薬品や食品容器では 仕上げは 形容詞ではなく 番号の仕様です油漬けのプレートは,処理マークを隠す均質なマット表面を持ち,化学プロジェクト作業のための通常の配送です両方とも 器具から生じる 鉄の汚染から 防ぎません 両方とも 容器を閉める前に 清潔性検査が必要です
| 注文のフィールド | 配送を決定する理由 | 弱いバージョン | その代わりに何が来るか | 定義されていない |
|---|---|---|---|---|
| 級別とUNS番号 | 定着する出産量と許容量 | Gr1 | 酸素の範囲の上部にある熱度 | 定義されていない |
| バンド付きの厚さ | 壁の計算を直接入力します | 10mm | マイナス側にロールされたプレート | 定義されていない |
| サイズと形 | ローリングとカットプランを設定 | プレート | 円を無駄にする長方形 | 定義されていない |
| 試験と検査 | UT,PMI,そして誰が目撃 | テスト | UTレポートのない証明書 | 定義されていない |
| 証明書レベル | 3. 1 ミリオン 署名 3.2 証言 | 証明書 | 3.2 が指定されたとき A 3.1 | 定義されていない |
注文要約
UNS番号,厚さプラス許容量,サイズと形状,円形空白であるかどうかを含む,平坦度制限,表面,UT 要求とその受容レベル設計温度と圧力を加えることで Gr1が正しいグレードかどうか 決定されます
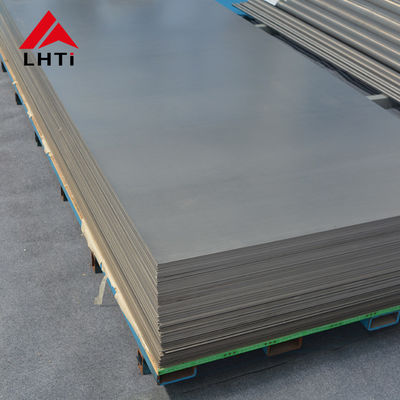
製品画像
![]()