| ブランド名: | LHTi |
| モデル番号: | LHバー |
| MOQ: | 500KG |
| 価格: | US dollar $25/pc--US dollar $28/pc |
| 支払条件: | L/C、D/P、T/T、ウェスタンユニオン、ペイパル |
| 供給能力: | 5 トン/月 |
Gr1 Gr2 Gr5 Gr7 チタンバーの比較
4つのグレードは、製錬所から出荷されるチタンバーのほとんどをカバーしています。Gr1は延性、Gr2は汎用性の高い主力製品、Gr5は強度、Gr7は酸の還元に使用されます。ラック上では同じように見えますが、加工性は異なり、いずれかのグレードが指定されている図面では相互に交換できません。このページでは、それらの違い、9.52mmから50mmの直径のバーの供給方法、および設計に必要なバーが届くように注文書に記載すべき事項について説明します。
4つのグレードを並べて比較
| グレード | 組成 | 引張強度 | 降伏強度 | 用途 |
|---|---|---|---|---|
| Gr1 | 市販純チタン、約99.5%チタン | 240 MPa | 170 MPa | 深絞り、溶接、化学機器、極低温部品 |
| Gr2 | 市販純チタン、酸素と鉄がわずかに多い | 345 MPa | 275 MPa | 汎用機械加工、海洋、化学、ファスナー、シャフト |
| Gr5 | Ti-6Al-4V、αβ合金 | 895 MPa | 828 MPa | 高強度ファスナー、航空機部品、医療機器 |
| Gr7 | Gr2に0.12~0.25%のパラジウムを追加 | 345 MPa | 275 MPa | 酸、熱塩化物、化学プロセス内部部品の還元 |
Gr2とGr5の強度差は小さくありません。Gr5は引張強度895 MPaに達し、密度は依然として4.43グラム/立方センチメートルであり、これがキログラム単位で計算される用途で鋼を置き換える理由ですが、その強度は延性の低下と制御が必要な熱処理工程と引き換えになります。Gr1とGr2は主に酸素と鉄の含有量が異なり、その違いはカタログ番号ではなく、成形性と溶接性に現れます。
バーとは何か、そしてどのように作られるか
バーは、丸、角、六角の断面をカバーし、直線またはカット品として供給され、同じ製錬所で同じ溶解からビレットやワイヤーも製造されます。出発材料は、真空アークまたは電子ビーム溶解インゴットであり、ビレットに鍛造または圧延され、その後、完成した直径に圧延または引き抜かれます。Gr5は加工後に熱処理され、その熱処理サイクルが合金に強度を与えるαβ構造を発達させます。
この製品の直径範囲は9.52mmから50mmです。それ以下では、バーは通常ワイヤーロッドから引き抜かれるか研削されます。それ以上では、圧延または鍛造されます。長さは断面によって通常1000mmから6000mmで、端部は直角に切断され面取りされているため、バーは手作業で整形することなく旋盤に供給できます。
公差、直角度、および在庫状態
| 属性 | 典型的な供給 | 指定される理由 |
|---|---|---|
| 直径公差 | プラスマイナス0.005インチ、約0.127mm | 旋盤加工後の仕上がりサイズとコレットでの保持を設定 |
| 直角度 | 1メートルあたり約1mm、要求に応じてより厳密に | バーの供給、ソーカット長、センタリングを制御 |
| 状態 | 焼鈍し、または冷間加工および応力除去 | 強度と加工性、および寸法安定性のバランスをとる |
| 表面 | 酸洗、研削、または研磨 | αケースと汚染を除去し、機械加工前の仕上げを設定 |
| 長さ | 注文に応じてカット、ソーカット、バリ取り | バーフィーダー付き機械でのスクラップを回避 |
プラスマイナス5千分の1インチは、引き抜きバーが保持できるものと比較すると寛大に聞こえます。20mmのバーの場合、その範囲は直径の約0.6%であり、楕円度とテーパーが公称サイズと同じくらい重要であるため、長さの複数の点で測定されます。端部が丸く、中央が楕円形のバーは、ランダムに変動する部品を生成します。
表面と汚染
熱間加工は酸素が濃縮された層、つまりαケースを残しますが、これは硬く、脆く、疲労部品では役に立ちません。これは酸洗または研削によって除去され、除去された深さは証明書に記載されます。酸洗された表面はマットグレーで、ほとんどの機械加工に適しています。研削または研磨された表面は、バーが医療機器に使用される場合や、完成部品が全体的に機械加工されない場合に使用されます。
鉄の汚染ももう一つの目に見えない問題です。以前は鋼に使用されていた機械で切断されたバー、または鋼線ブラシでこすられたバーは、表面に遊離鉄を含んでおり、湿った環境で錆びてチタンの故障のように見えます。分離された工具、酸洗浄、およびフェロキシルまたは同様のテストによる最終チェックは、重要な部品の標準的な手順です。
機械加工と溶接に関する注意
チタンは熱伝導性が悪く、ケルビンあたり約22ワット(鋼は約50ワット)なので、切削熱は刃先に留まります。そのため、工具は鋭利で、速度は中程度で、加工硬化層に入らないように送り量は高く、クーラントはトリクルではなく大量に供給されます。Gr5はGr2よりも加工硬化しやすく、より剛性の高いセットアップが必要であり、どちらのグレードも鈍い工具ではガリングするため、こすり始める前に刃先を交換します。
チタンバーの溶接は、接合部とルートがパージされたアルゴン下で行われます。金属は400℃以上で酸素と窒素を吸収し、結果として得られる溶接は脆くなるためです。フィラーはグレードに合わせて調整され、パス間温度は低く保たれ、完成した溶接は酸洗されます。バーが切断およびドリルされるだけの場合は、これらは適用されませんが、製造図面でチタン部品が鋼のように溶接できると仮定される前に知っておく価値があります。
1668℃の融点は高いため、溶接は狭い熱影響部を持つ局所的なプロセスであり、低い熱伝導率はその領域が鋼の同じ溶接よりも長く高温に保たれることを意味します。これらの両方の事実は、現場の決定ではなく、資格のある手順を支持します。
各グレードの使用箇所
Gr1は、深絞り部品、溶接された化学機器、極低温ハードウェア、割れずに冷間曲げが必要な部品など、機械加工よりも成形される部品に使用されます。Gr2は、ファスナーやシャフトから海洋ハードウェアや計器本体まで、最も多くの部品に使用されます。これは、加工性が良く、コーティングなしで塩化物に耐性があるためです。Gr5は、キログラムあたりの強度によって設計が決まるものに使用されます。航空機部品、高強度ファスナー、外科用器具、モータースポーツ部品などです。Gr7は、塩酸または希硫酸を見る化学プラント内部部品に使用され、パラジウムの添加により表面が不動態に保たれます。
検査と書類
各溶解は、化学組成と機械的特性について試験され、結果はチタンバーのASTM B348、または該当する場合は同等の航空宇宙仕様に対して報告されます。PMIは完成したバーのグレードを確認し、UTは航空宇宙および重切断セクションに使用され、表面は酸洗後に検査されます。EN 10204の3.1証明書、寸法レポート、およびバーに刻印された溶解番号は最小パッケージです。医療および航空宇宙の注文には、通常、結晶構造レポートと完全なトレーサビリティ記録が追加されます。
チタンバーの注文
完全な問い合わせには、グレード、断面と直径、公差、状態、表面、長さ、および検査が含まれます。例:Gr5チタンバー、直径25mm丸棒、プラスマイナス0.005インチ、焼鈍し、研削、長さ3000mm、UT試験済み、3.1証明書。医療または航空宇宙用途の場合は、最終用途を追加してください。なぜなら、試験を規定する仕様は、製錬所標準ではなく顧客仕様であることが多いため、完成したバーを再試験するよりも、見積もり時に合意する方が安価だからです。
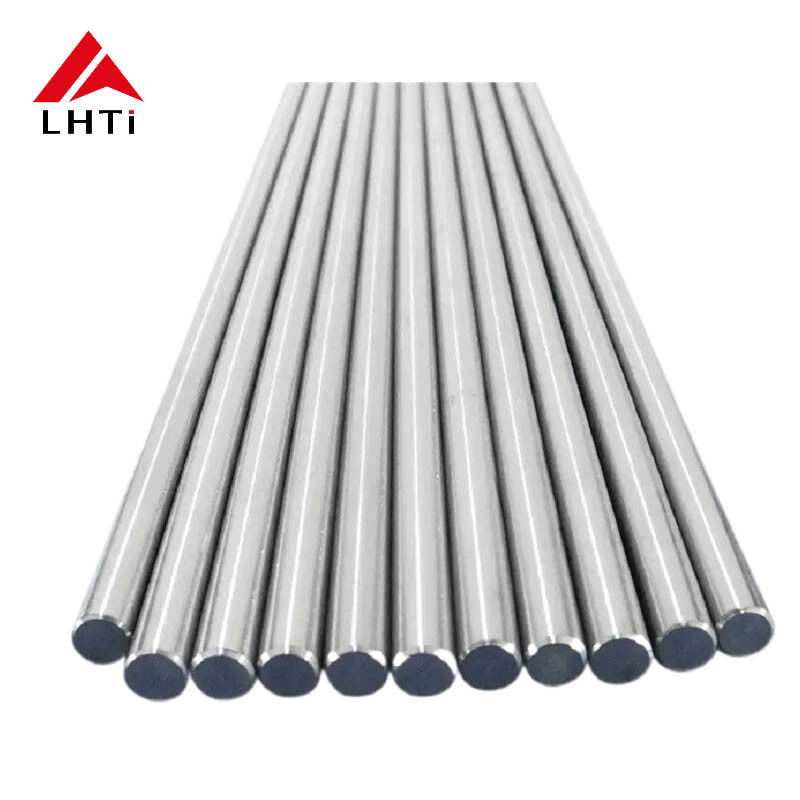
製品画像
![]()
![]()
![]()