| ブランド名: | LHTI |
| モデル番号: | LH-01 |
| MOQ: | 在庫で、サンプルは利用できる;そうでなかったら在庫で、各サイズの100kgs |
| 価格: | USD $19.5-$28.5 / kg |
| 支払条件: | T/T、L/C、D/A、D/P、ウェスタンユニオン |
| 供給能力: | 1ヶ月あたりの10000のキログラム/キログラム |
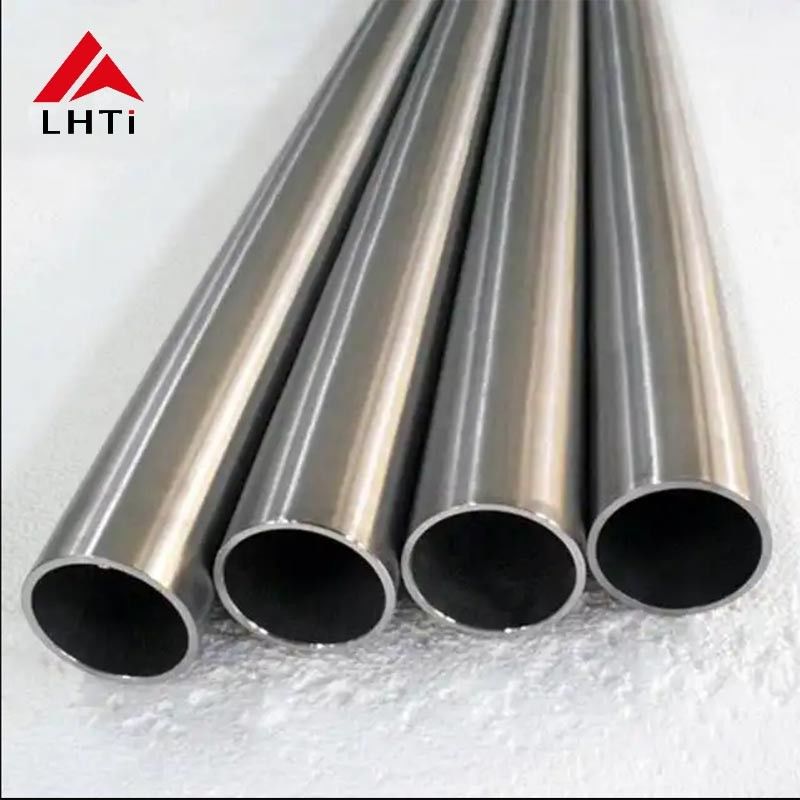
Gr5チタン合金厚肉精密管
Gr5、またはTi-6Al-4Vは、荷重を担うチタングレードです。焼鈍後の引張強度は約895 MPa、降伏強度は約828 MPaに達し、Gr2の約2.5倍であり、この強度を400℃まで維持します。この強度の代償として、合金は成形や溶接が難しく、表面の不良に対する許容度がはるかに低いため、Gr5管はトン数ではなく精度で購入されます。このページでは、厚肉範囲、実際に達成可能な公差、および管が受け入れられる前に合意されるべき検査について説明します。
Gr5精密管データ
| グレード | Gr5 Ti-6Al-4V、焼鈍 |
| 外径 | 3 mm~114 mm |
| 肉厚 | 厚肉2 mm~10 mm、薄肉は要注文 |
| 形状 | シームレス、または溶接・引抜 |
| 引張強度 | 895 MPa以上 |
| 降伏強度 | 0.2%オフセットで828 MPa以上 |
| 伸び | 10%以上 |
| 密度 | 4.43 g/cm³ |
| 状態 | 焼鈍、酸洗、または研磨 |
| 長さ | 直線1200 mmまで、それ以上は要相談 |
保持可能な公差
| 特徴 | 標準 | 検証方法 |
|---|
外径0.05 mm(30 mmまで)、0.10 mm(それ以上)マイクロメータ、セクションあたり3箇所肉厚公称値の10%長手方向超音波肉厚測定直線度1 mm/m表面プレート上のダイヤルゲージ真円度外径の1%各端部で2軸測定同心度肉厚の10%4象限での肉厚スキャン表面粗さRa 0.8 micrometre(研磨)比較器または触針計長さ±1 mmテープまたはレーザー、端部直角度0.5度
これらは、精密管と汎用管を分ける数値であり、相互に影響するためパッケージとして提示されます。肉厚公差10%で引き抜かれた管は、元々同心でなければ、矯正しても1 mm/mの直線度を維持できません。また、真円度が同じ工程で開くと、Ra 0.8の研磨面は無駄になります。図面で表よりも厳しい公差が要求される場合、より優れた引き抜きを要求するのではなく、より重い管からの機械加工で対応するのが一般的です。なぜなら、加工コストは公差の低下よりも速く上昇するからです。
厚肉が検査を変更する理由
渦電流探傷は、薄肉熱交換器管の標準的な方法ですが、肉厚が増加すると感度が低下します。直径60 mmの管の肉厚6 mmは、従来の渦電流コイルが確実に分解できる範囲を超えています。したがって、厚肉Gr5管は、長手方向および横方向の欠陥に対して超音波探傷で検査され、基準ノッチは購入注文で合意され、肉厚自体は端部でマイクロメータでチェックするのではなく、超音波でマッピングされます。圧力部品の場合、静水圧試験が追加され、航空宇宙部品の場合、証明書には熱番号とミルテストレポートが添付されます。
Gr5の成形と機械加工
Gr5は加工硬化し、バネ戻りがあります。冷間曲げはGr2よりも大きな半径と大きな過曲げが必要であり、合金がサービス中に外側で割れるのを防ぐために、曲げ後に応力除去を行います。チタンは熱伝導性が低く、鈍い刃は切削部を表面層を損傷する熱源に変えるため、機械加工は鋭利でコーティングされた工具、低切削速度、十分なクーラントで行います。肉厚が薄い場合は、圧延ではなく切削でねじや溝を加工し、合金は高温で酸素や窒素を吸収して接合部が脆くなるため、溶接は不活性チャンバー内または完全なアルゴンカバレッジで行います。
Gr5管の使用場所
厚肉範囲は、油圧アクチュエータライン、着陸装置および飛行制御コンポーネント、高圧ガスシステム、オートクレーブおよび圧力容器内部、およびGr2管では有用すぎるほど重くなる肉厚が必要となる機械部品に使用されます。各ケースで、アルミニウムや鋼が弱すぎるか重すぎる温度または圧力で断面が荷重を担う必要があるため、また、組み立てをコーティングなしで溶接または機械加工できるため、管が選択されます。海水冷却器や化学ラインには適したグレードではなく、Gr2またはGr7の方が低コストで長持ちします。
Gr5精密管の注文
グレード、外径、肉厚、公差クラス、直線度、表面仕上げ、長さ、検査を指定します。例:外径50 mm、肉厚5 mm、Gr5焼鈍、外径公差0.05 mm、直線度1 mm/m、研磨Ra 0.8、合意されたノッチ基準に従って超音波検査、長さ1000 mm、端部直角度およびバリ取り済み。管が何に機械加工されるかを伝えてください。なぜなら、在庫許容範囲と認定試験長さの位置は、完成部品から導き出されるためです。また、溶接されるかどうかを伝えてください。なぜなら、それが介在物制限と納入条件を決定するためです。
製品画像
![]()
![]()