| ブランド名: | LHTi |
| モデル番号: | チタニウムの棒 |
| MOQ: | 200個 |
| 価格: | 交渉可能 |
| 支払条件: | L/C、D/A、D/P、T/T |
| 供給能力: | 100~200トン/月 |
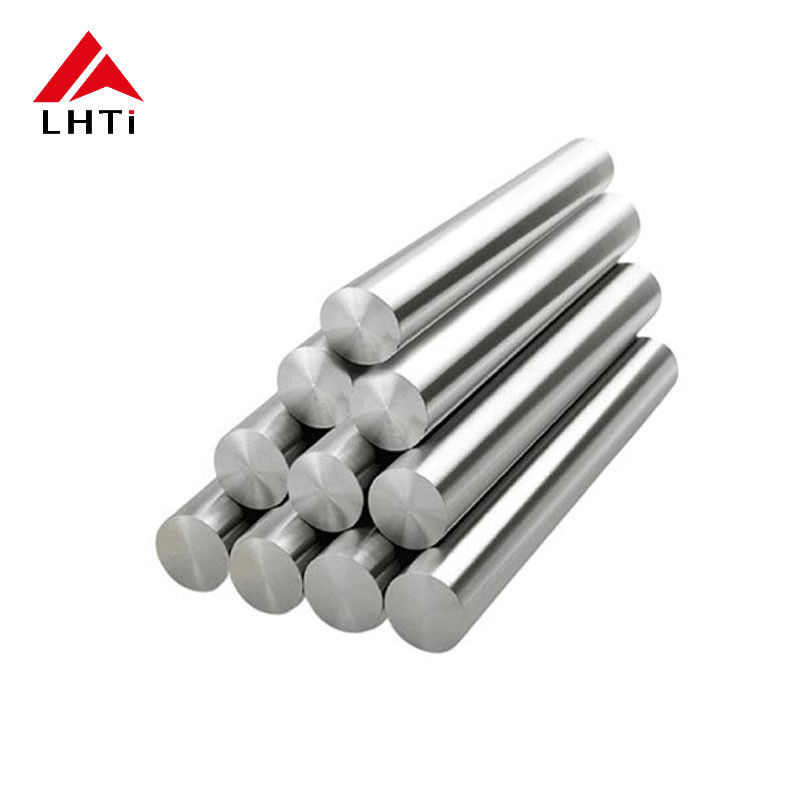
Gr5 Ti-6Al-4V チタン棒 AMS 4928 熱処理済み
2本のGr5棒は同じ化学成分証明書を持っていても、加工、疲労、仕上げが異なる場合があります。これは、Ti-6Al-4Vの特性が合金自体だけでなく、インゴットから棒材への製造工程によっても決定されるためです。このページでは、その製造工程、AMS 4928がサプライヤーに認証を求めるもの、そしてその結果として生じる状態が、棒材を完成部品に加工する機械加工工場にとって何を意味するかを説明します。
インゴットから熱処理済み棒材まで
Gr5は真空中で2回溶解され、ベータトランサスを通過して鍛造され、鋳造構造を破壊し、サイズに合わせて圧延または引き抜き、熱処理され、その後矯正されます。各工程は顧客が引き継ぐ痕跡を残すため、注文書には合金グレードだけでなく、状態も明記する必要があります。
| 工程ステップ | 典型的な管理 | 完成棒材で決定されること |
|---|---|---|
| 二重VAR溶解 | 真空、2パス | 清浄度、アルミニウムまたはバナジウムの偏析なし |
| ベータ鍛造 | ベータトランサスの上および下 | 鋳造構造の破壊、気孔の閉鎖 |
| 圧延または引き抜き | 還元スケジュール、700~950℃ | 直径、楕円度、結晶粒流向 |
| 熱処理 | 700~750℃、真空またはアルゴン | 応力の緩和、加工後の延性の回復 |
| 矯正とピーリング | 1メートルあたり2mm、研削または旋削 | 同心度と表面のアルファケース除去 |
等軸またはバスケットウィーブ微細構造
ベータトランサス以下の熱処理は、良好な延性、疲労抵抗、予測可能な加工性を備えた等軸アルファ-ベータ構造を残します。ベータトランサス以上のベータ熱処理は、クリープ抵抗と破壊靭性が向上しますが、延性が低下し、チャタリングの傾向が強くなる層状のバスケットウィーブ構造を生成します。航空宇宙の図面では通常、等軸状態が要求され、証明書の顕微鏡写真はそれを確認する唯一の信頼できる方法です。硬度だけでは両者を区別できません。
AMS 4928がミルに認証を求めるもの
AMS 4928は、航空宇宙用途向けの熱処理済みTi-6Al-4V棒材および鍛造用素材を対象としており、AMS 6931は同じ合金の棒材および線材を対象としており、清浄度と検査の強調が追加されています。準拠した証明書は、溶解ごとの化学成分、棒材から切り取られた試験片からの引張強度と降伏強度、伸び、硬度、微細構造、および超音波検査の結果を報告します。特定の状態を必要とする購入者はそれを明記する必要があります。規格では複数の状態が許容されています。
| AMS 4928要件 | Gr5棒材で通常認証される値 |
|---|---|
| 化学成分 | Al 5.5~6.75%、V 3.5~4.5%、O 0.20%以下、Fe 0.30%以下 |
| 引張強度 | 最低895 MPa |
| 降伏強度 0.2% | 最低828 MPa |
| 伸び | 最低10%、4Dゲージ長 |
| 硬度 | 約HV200、約30 HRC |
| 微細構造 | 等軸アルファ-ベータ、連続的な結晶粒界アルファなし |
| 表面 | 旋削、研削またはピーリング、アルファケース除去 |
| 試験 | 引張、硬度、超音波、溶解ごとの化学成分 |
公差、直角度、および加工効率
研削棒材の直径公差は0.005mmまで小さく、荒加工代のほとんどが除去されるため、サイクルタイムが短縮され、小型部品の材料が無駄になりません。まっすぐな棒材はバーフィーダーをより良く通過し、心間距離で部品を旋削する際に同心度を維持します。HV200のGr5は、高圧クーラント下でカーバイド工具を使用すると、毎分約30~50mで切削できます。それ以上速く加工すると、工具とワークに反応して表面が加工硬化する熱が発生し、加工硬化層は2回目のパスで仕上げが悪くなる一般的な原因です。
注文と梱包
直径、長さ、状態、表面、公差、規格で相見積もりしてください。例:25mm Gr5 AMS 4928 熱処理済み、研削 h9、3000mm。棒材は合板ケースに仕切りを入れて梱包され、ケースにはグレード、溶解番号、サイズがマークされ、ミル証明書は出荷時に添付されます。
製品画像
![]()
![]()