| ブランド名: | LHTi |
| モデル番号: | チタニウムの棒 |
| MOQ: | 200個 |
| 価格: | 交渉可能 |
| 支払条件: | L/C、D/A、D/P、T/T |
| 供給能力: | 100~200トン/月 |
Gr9 Ti-3Al-2.5V チタンバー ASTM B265 特性
グレード9は、グレード2では強度が不足し、グレード5では硬すぎる場合に指定されるチタン合金です。その組成であるTi-3Al-2.5V、またはUNS R56320は、チタンの有用性の根幹をなす延性、溶接性、耐食性を維持しながら、純チタンの約80パーセントの引張強度を提供します。これらのバーは、ASTM B265に準拠し、直径3 mmから200 mm、焼きなましまたは冷間加工状態で供給され、機械的試験結果はロット番号に対して報告されます。
Gr9がGr2とGr5の間に位置する場所
焼きなまし状態のグレード2は約345 MPaの引張強度と275 MPaの降伏強度に達しますが、焼きなまし状態のグレード9は620 MPaと483 MPa、焼きなまし状態のグレード5は895 MPaと828 MPaから始まります。したがって、グレード9は中間の広いギャップを埋めます。また、伸びは約15~20パーセントを維持するため、重度に冷間加工されたグレード5に伴う亀裂のリスクなしに、曲げ、スウェージング、ねじ切りが可能です。密度は4.48 g/cm3、融点は約1668℃で、他のグレードとほぼ同じであるため、同じ機械加工および溶接方法が適用されます。
状態別の機械的特性
同じバーでも3つの異なる強度レベルで注文でき、注文書にどちらかを明記する必要があります。以下の数値は、バー材に通常報告される最小値であり、出荷されるロットに付属する証明書の数値の代わりになるものではありません。
| 状態 | 引張強度 | 降伏強度 0.2% | 伸び | 代表的な硬度 |
|---|---|---|---|---|
| 焼きなまし | 620 MPa以上 | 483 MPa以上 | 15%以上 | 約24 HRC |
| 冷間加工、応力除去 | 860 MPa以上 | 760 MPa以上 | 10%以上 | 約32 HRC |
| 冷間加工 25%減 | 1000 MPa 代表値 | 900 MPa 代表値 | 8% 代表値 | 約36 HRC |
数値を決定する化学組成限界
同じアルミニウムとバナジウムを持つグレード9の2つのロットでも、酸素が範囲の下限に保持されていない場合、100 MPaの違いが生じる可能性があります。これは、酸素がアルファチタンの介在物強化剤であるためです。そのため、強度が重要な部品の場合、引張テーブルと同じくらい化学組成表も重要になります。
| 元素 | 要求事項 | 管理理由 |
|---|---|---|
| アルミニウム | 2.5~3.5% | 固溶強化剤、アルファ安定剤 |
| バナジウム | 2.0~3.0% | ベータ安定剤、硬化能を制御 |
| 酸素 | 0.12%以下 | 酸素が多いと強度が増し、延性が低下する |
| 鉄 | 0.25%以下 | スクラップからの残留物、靭性のために低く保つ |
| 水素 | 0.015%以下 | 水素脆化を防ぐ |
| 炭素と窒素 | 0.05%および0.03%以下 | 介在物、溶接および疲労挙動に影響 |
ミル証明書の読み方
引張試験は、バーの中央ではなく、通常は半径の中間から採取された試験片に対してASTM E8に準拠して実施されます。これは、外側の繊維が顧客が機械加工する特性を担うためです。降伏強度は0.2パーセントオフセットで報告され、伸びはゲージ長4直径で測定され、断面積減少率は別途報告されます。硬度は入荷材料の迅速な確認に役立ちますが、引張試験に取って代わることはできません。硬度測定値が伸びに失敗したバーで正しいように見えることがあります。証明書には、ロット番号、状態、試験規格、および仕様上の最小値だけでなく、実際の測定値が記載されている必要があります。
バーの形状と公差
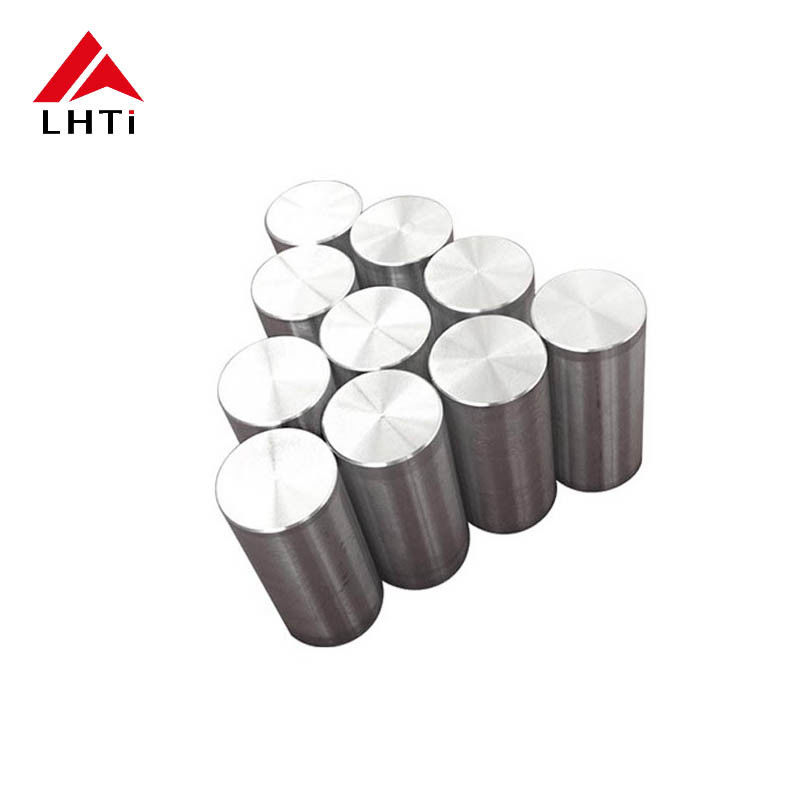
直径3 mmから25 mmの冷間引きバーは、自動スイス旋盤に適した明るい仕上げのh9またはh11公差で供給されます。直径20 mmから100 mmのピーリングおよび研削バーは、表面層を除去し、直線度を1メートルあたり約2 mmに保ちます。直径100 mmから200 mmの熱間圧延バーは、機械加工用にオーバーサイズで供給されます。図面で研磨面が要求される場合、バーは矯正後に研磨されるため、矯正機で仕上げに傷がつきません。端部は直角に切断され、面取りされ、各バンドルにはグレード、ロット番号、サイズ、状態がラベル付けされます。
冷間加工、曲げ、焼きなまし
グレード9は急速に加工硬化するため、グレード2では容易な曲げでも、より大きな半径または中間焼きなましが必要になる場合があります。一般的に、焼きなまし材の場合、バー直径の3倍の曲げ半径を許容し、部品が約20パーセントを超える冷間加工を必要とする場合は、真空または不活性雰囲気中で700~750℃で焼きなましを行います。焼きなまし後の酸洗いは、表面に形成される酸素リッチ層を除去します。この層は硬く脆く、圧延または曲げると亀裂が入ります。
注文と梱包
直径、長さ、状態、表面、規格で引用してください。例:20 mm Gr9 ASTM B265 焼きなまし、冷間引きh9、研磨、3000 mm。バーは、輸送中に研磨面がこすれないように木製セパレーターを備えた合板ケースに梱包され、ケースにはミル証明書と梱包リストが入ったドキュメントポケットが付属しています。
製品画像
![]()
![]()