| ブランド名: | LHTi |
| モデル番号: | チタニウムの棒 |
| MOQ: | 30のKG |
| 価格: | $20.00~$30.00/kg |
| 支払条件: | T/T、、L/C、Western Union、PayPal |
| 供給能力: | 1ヶ月あたりの300000のkg |
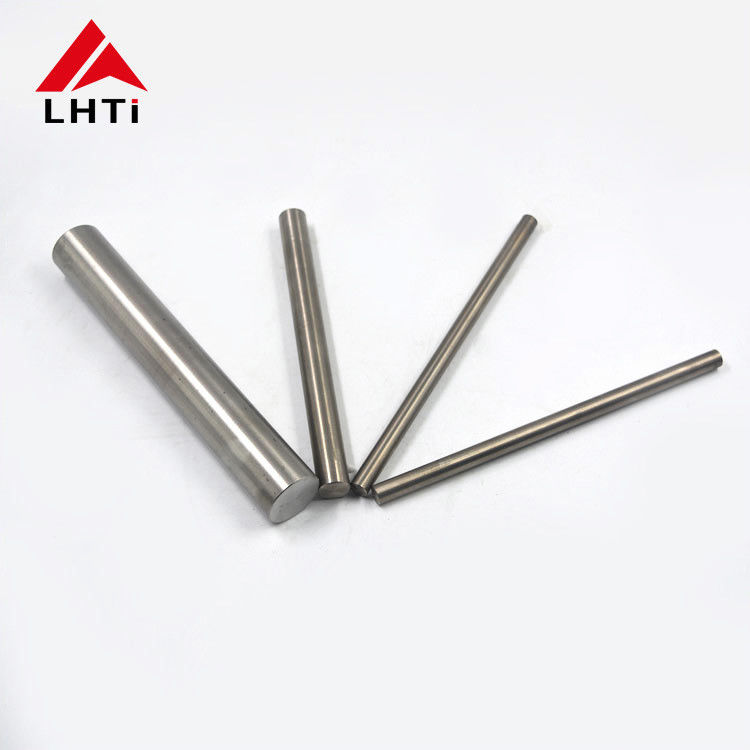
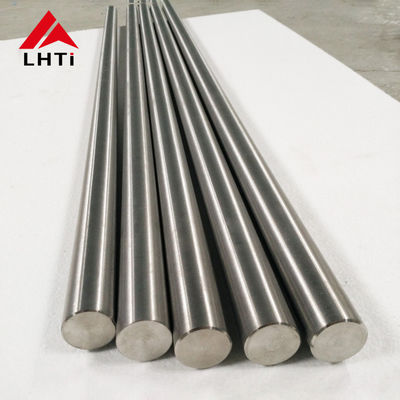
研磨チタン合金棒:仕上げが実際に提供するもの
研磨された棒は2つの理由で購入されます。1つは疲労亀裂を開始しない表面、もう1つは目に見える表面です。どちらも、結果の輝きよりも仕上げ工程で除去される材料の量によって決まります。また、下の合金も同様に重要です。このページでは、仕上げ、それに耐える公差、および1つのタイトルで現れる2つの合金について説明します。
1つのタイトルの背後にある2つの合金
このページのタイトルはGr5であり、下の仕様段落はGr9を説明しています。これらは異なる番号を持つ異なる合金です。Gr5はTi-6Al-4Vで、アルミニウム5.5〜6.75%、バナジウム3.5〜4.5%、引張強度895 MPa、降伏強度828 MPaです。Gr9はTi-3Al-2.5Vで、アルミニウム2.0〜3.5%、バナジウム1.5〜3.0%、引張強度650 MPa、降伏強度525 MPaであり、通常、油圧チューブや機械加工後に成形が必要な部品に使用される合金です。
| 特性 | Gr5 Ti-6Al-4V | Gr9 Ti-3Al-2.5V | 何が変わるか | 典型的な用途 |
|---|---|---|---|---|
| アルミニウム | 5.5-6.75% | 2.0-3.5% | 低Al、より柔らかいマトリックス | Gr5航空機フレーム、Gr9チューブ |
| バナジウム | 3.5-4.5% | 1.5-3.0% | ベータ相が少ない | Gr5鍛造品、Gr9ライン |
| 酸素最大値 | 0.20% | 0.15% | よりクリーンで、より延性がある | 成形と溶接 |
| 引張最小値 MPa | 895 | 650 | 強度差245 | 荷重支持部品 |
| 降伏最小値 MPa | 828 | 525 | 設計応力レベル | 壁または直径の選択 |
| 伸び | 10% | このページでは8% | 成形性マージン | 曲げとスウェージング |
実用的な読み取り値は、このページが研磨されたチタン合金棒を提供しており、Gr5はタイトルに記載された強度グレードであり、Gr9は低強度とより良い成形性が望まれる場合に利用可能であるということです。単にチタン合金棒と記載された注文は、ミルが選択することになり、895 MPaを指定する図面では両者は交換可能ではありません。
研磨で除去されるもの
熱間加工はチタン棒に2つのものを残します。1つは酸化スケール、もう1つはその下のアルファケースと呼ばれる酸素強化層です。アルファケースは硬くて脆く、数百分の1ミリメートル深さまで達することがあり、疲労部品の亀裂発生源となります。酸洗はスケールとケースの大部分を除去します。研削と研磨は残ったものを取り除き、直径も修正します。
これが、仕上げ仕様が機械的特性の隣に来る理由です。コアで895 MPaを満たす棒でも、アルファケースが存在すると表面で破損する可能性があります。また、過度に研磨された棒は最小直径を下回る可能性があります。どちらのリスクも、仕上げ、除去許容量、最終直径をまとめて指定することで制御されます。
| 仕上げ | 製造方法 | 典型的なRa | アルファケース除去 | どこに位置するか |
|---|---|---|---|---|
| 圧延または鍛造のまま | 熱間加工後、アニール | 6-12 um | いいえ | 全面機械加工部品 |
| 酸洗 | アニール後の酸浴 | 2-4 um | はい、スケール除去 | 汎用、最低コスト |
| 旋削 | 単点旋削 | 1.6-3.2 um | はい | タイトな直径、h9シャフト |
| 研磨 | 研磨ベルトまたはホイール | 0.4-0.8 um | はい | 疲労、シール、目に見える部品 |
| 光引き | 冷間引きとバーニッシュ | 0.8-1.6 um | 該当なし | 小径コイル |
研磨後の直径と公差
属性ブロックは3〜350 mm、Gr9段落は8〜200 mm、ファミリーテーブルは0.8〜500 mmを提供します。これらは3つの異なる声明として読み取ってください。最初のものはこのページが提供するもので、2番目はソーステキストのGr9範囲、3番目はミルの能力です。研磨前の直径ではなく、仕上げられた直径を注文し、仕上げ後の公差クラスを指定してください。
研磨されたシャフトの場合、h9は18〜50 mmで現実的であり、h11はそれ以上のサイズで現実的です。研磨は真円度を向上させる傾向がありますが、曲がった棒を修正することはできません。したがって、直角度は別途注文する必要があり、スピンドルライナーを通過する棒は、まっすぐに指定され、端部に面取りを施して長さにカットする必要があります。
研磨された棒の検査
研磨された表面はすべての欠陥を示しており、これは利点です。酸洗された表面が隠す亀裂、継ぎ目、ピット、介在物は、光の下で見えるようになり、研磨された棒に対する染料浸透検査は、スケールのあるものよりもはるかに情報量が多いです。チタンには塩素フリーの浸透剤を使用し、完全に洗い流してください。塩化物残留物はチタンが許容しないものだからです。
形状は棒の3か所で2方向でチェックされます。研磨された棒は、平均直径が正しい場合でも楕円形になる可能性があるためです。疲労やシールが関わる場合は、断面全体にわたる硬度分布を追加して、アルファケースが残っていないことを証明し、結果を熱番号とともに記録してください。
研磨された棒がコストに見合う場所
研磨は、回転するシャフト、パッキンと接触して作動するバルブステムやポンプ部品、外科用器具、および欠陥が品質不良と見なされる可能性のある目に見えるコンポーネントに価値があります。全面機械加工される棒には価値がありません。なぜなら、完成部品は anyway 新しい表面を持ち、研磨されたスキンはチップに変わるからです。
注文に関する注意
合金とグレード、仕上げとRa帯、公差クラス付きの仕上げ直径、長さと端部条件、熱処理条件、およびテストパッケージを指定してください。化学組成、引張結果、熱番号を含む3.1証明書は通常であり、疲労用途向けに指定された棒には、最大アルファケース深さの声明を求める価値があります。
このページのアトリビュートブロックにある2つのエントリは、この製品に関する事実ではなく、テンプレートのデフォルトです。材料は純チタンとして説明されていますが、Gr5またはGr9合金棒はそうではありません。また、ブロックの直径範囲はテキストの範囲と一致しません。化学組成と引張テーブル、および注文自体は、制御データとして扱われるべきです。
製品画像
![]()
![]()