| ブランド名: | LHTi |
| モデル番号: | ブランク フランジ |
| MOQ: | 5~10個 |
| 価格: | 交渉可能 |
| 支払条件: | L/C、D/A、D/P、T/T、ウェスタンユニオン |
| 供給能力: | 月に5000枚 |
航空宇宙配管用ラップジョイントチタンフランジ
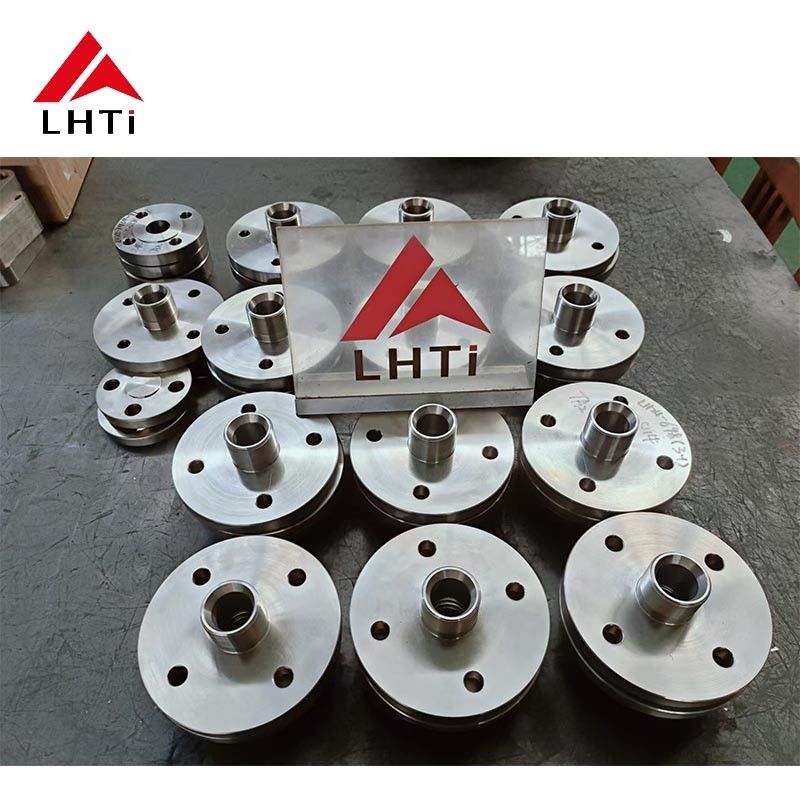
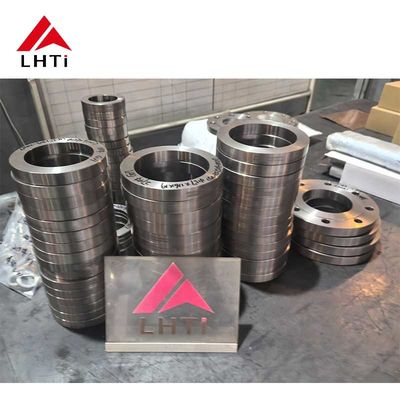
ラップジョイントフランジは、2つの部品が2つの役割を果たします。スタブエンドはパイプに溶接され、シール面と圧力境界を形成します。バッキングリングはその後ろに配置され、ボルト荷重を支え、穴がそろうまで回転させることができます。航空機または地上支援設備では、この単一の機能により、ブラケットの後ろに隠されたジョイントは、パイプを無理に押し込むのではなく、リングを回転させることで位置合わせできるため、数時間節約できます。また、純チタンフランジにはない材料選択肢も提供します。リングは濡れないため、より安価なグレードまたは異なる合金にすることができますが、濡れる部分はチタンのままです。
2つの部品とその役割
| 部品 | 機能 | ジョイントを決定する詳細 |
|---|---|---|
| スタブエンド | パイプに突合せ溶接され、ガスケット面を提供する | パイプに合わせた肉厚、加工された面、放射線検査された溶接 |
| バッキングリング | ボルト荷重を支え、ガスケットを圧縮する | 自由に回転し、内径はスタブエンドハブをクリアし、濡れない |
| 溶接 | スタブエンドとパイプを接合する | 全溶込み突合せ溶接、アルゴンパージ、溶接後のピクル処理 |
| ボルト締め | リングを相手フランジにクランプする | リングとガスケットに十分な長さ、潤滑済み、スターパターン |
| マーキング | 熱番号とタグ | リングに刻印され、シール面にはない |
リングはプロセスに触れないため、圧力境界はスタブエンドのみです。そのため、ラップジョイントアセンブリは溶接ネックと同じクラスに格付けでき、より薄く軽量なリングを使用でき、ねじまたは穴が損傷した場合でもパイプを切断せずにリングを交換できます。
他のジョイントとの比較
| ジョイント | 位置合わせ | 疲労挙動 |
|---|---|---|
| スタブエンド付きラップジョイント | リングが回転し、穴が常にそろう | 良好ですが、スタブエンドハブは応力集中を引き起こします |
| スリップオン | 溶接前にパイプを回転させることができる | 2つのフィレット溶接、疲労寿命が短い |
| 溶接ネック | 溶接後は調整不可 | 最高、パイプへのスムーズな荷重経路 |
この比較は、抽象的な意味でどのジョイントが最も強いかではありません。ラップジョイントは、アセンブリを分解する必要がある場合、またはワークショップでボルト穴がそろうことが保証できない場合に選択されます。溶接ネックは、ジョイントが一度だけ行われ、開かれることがない場合に選択されます。ほとんどの航空宇宙地上システムには両方が含まれています。なぜなら、ラインはモジュールで組み立てられ、各モジュールには分解可能なジョイントが1つまたは2つ必要だからです。
リングが回転する理由と、それが重要である理由
2つのフランジをボルトで締めると、ボルト穴が一致しないと接合できません。固定フランジの場合、パイプのスピンドルに組み込む必要があり、数度ずれたスピンドルは再作業品になります。ラップジョイントの場合、リングは全円を自由に回転できるため、組み立て時に手で穴を合わせます。同じ自由度により、パイプの位置合わせを乱すことなくジョイントを開閉できるため、アクセスが悪くダウンタイムが高価な航空機、テストリグ、地上支援機器でこの設計が生き残っています。
その自由の代償は、リングの内径とスタブエンドハブの間のクリアランスです。これは隙間であり、海洋または化学環境では隙間は腐食サイトです。航空宇宙配管では、媒体は通常燃料、作動油、窒素または空気であるため、隙間は化学的な懸念というよりも機械的な懸念ですが、リングの内径とハブは、回転を可能にし、リングが傾いてガスケットに不均一な荷重がかかるのを防ぐクリアランスに加工する必要があります。
スタブエンドの溶接
スタブエンドはパイプに突合せ溶接されるため、溶接は放射線検査または超音波検査が可能な全溶込みジョイントです。チタンはアルゴン下で溶接され、ルートは低酸素レベル(通常100 ppm未満)にパージされ、完成した溶接は、シールドが失われた場合に形成される着色酸化物を取り除くためにピクル処理またはブラッシングされます。一部の仕様では、わら色または青みがかった色は許容されますが、紫色または灰色は許容されず、白く剥がれる表面は溶接を切り出す必要があることを意味します。
航空宇宙作業では、溶接手順は資格があり、オペレーターは認定されており、熱入力はアルファケースを保護するために制御され、ジョイントは浸透検査と放射線検査によって検査され、アセンブリは圧力試験されます。スタブエンドは、パイプの肉厚に合わせた溶接準備で機械加工され、内径はパイプの内径に合わせられているため、流れの作業対象となる段差がありません。
材料と重量
スタブエンドは通常、耐食性のためにGr2、または強度と温度が要求される場合はGr5です。リングは同じグレード、より低いグレード、または完全に異なる合金にすることができます。なぜなら、それは単なるクランプだからです。航空宇宙スキッドでは、この決定は明示的に行う価値があります。チタンスタブエンドにチタンリングを使用すると最もシンプルで、ガルバニックペアを回避できますが、鋼またはアルミニウムリングはコストと重量を節約しますが、湿潤環境での接触腐食を防ぐためのバリアが必要です。
チタンは、1立方センチメートルあたり4.51グラムで、鋼の密度の約57パーセントであり、ラップジョイントの形状は、溶接ネックに必要な重いハブを取り除きます。その結果、交換する溶接ネックよりも軽量でありながらチタンの濡れる表面を維持するジョイントになり、これは航空宇宙配管仕様が求めている組み合わせです。
公差と検査
ラップジョイントは4つの寸法で評価されます。スタブエンド面のボアに対する直角度、面の粗さ、リングの内径クリアランス、ボルト穴の位置です。面はスパイラル巻きガスケットのために3.2~6.3マイクロメートルRaに加工され、リングは荷重下で傾かないように平坦性がチェックされ、穴パターンはCMMでANSI B16.5または図面に対して検証されます。熱番号はリングに刻印され、証明書に記録され、仕様で要求される場合はアセンブリは定格の1.5倍で水圧試験されます。
航空宇宙顧客の場合、ドキュメントパックには通常、ASTM B381の材料証明書、熱処理記録、溶接手順とオペレーター資格、浸透検査と放射線検査レポート、および寸法レポートが含まれます。出荷後に再発行する必要のある証明書はフランジよりも高価になるため、このリストは見積もり段階で合意しておく価値があります。
設置上の注意
溶接後ではなく、溶接前にリングをスタブエンドにかぶせ、スタブエンドを所定の位置に置いた状態で自由に回転することを確認してください。ガスケットはリングではなく、スタブエンド面に合わせます。なぜなら、リングはシールしないからです。少なくとも2段階でスターパターンで締め付け、運転圧力でジョイントを確認してください。チタンはチタンにガリングするため、スタッドには焼き付き防止剤が塗布され、リングが異なる合金の場合は、絶縁ワッシャーがジョイントへの接触を防ぎます。
ラップジョイントアセンブリの注文
パイプサイズとスケジュール、スタブエンドパターン、クラス、面タイプ、スタブエンドのグレードとリングのグレード、表面仕上げ、検査レベルを指定してください。例:ANSI B16.5クラス300ラップジョイント、NPS 2、Gr2のスケジュール40Sスタブエンド、アルミニウムブロンズリング、ライズドフェイス、溶接の放射線検査、3.1証明書。リングが組み立て後に自由に回転する必要があるかどうかを指定してください。なぜなら、それは内径クリアランスと加工公差を設定するからです。
製品画像
![]()
![]()
![]()
![]()