| ブランド名: | LHTi |
| モデル番号: | ブランク フランジ |
| MOQ: | 5~10個 |
| 価格: | 交渉可能 |
| 支払条件: | L/C、D/A、D/P、T/T、ウェスタンユニオン |
| 供給能力: | 月に5000枚 |
カスタムチタンフラットフランジ 図面仕様
カスタムフランジは通常、カタログでは解決できない問題から始まります。輸入機械のノズルがメートル法またはインチ法のどの表にも適合しない、古い容器のボルト円が特殊、角型ダクト接続、または標準フランジでは通過できないスペースに収まらなければならないマニホールドなどです。答えは、チタン製の図面に合わせて機械加工されたフラットフランジであり、ボア、穴パターン、厚さは標準表ではなくプロジェクトによって設定されます。エンジニアリング作業は、カスタム形状が置き換える標準形状と同じくらい安全であることを証明することにあります。
図面で修正する必要があること
| 図面項目 | 合意事項 | 重要性 |
|---|---|---|
| 輪郭と穴パターン | 外形、ボルト円、穴径、穴位置、およびストランド | 現場で修正できない唯一のインターフェース |
| 厚さとボア | プレートの厚さ、ボア径、ハブの有無 | 圧力容量と溶接準備を設定します |
| シーリング面 | 面タイプ、溝寸法、表面粗さ | ガスケットがボルト締め時にシールされるかどうかを制御します |
| 材質と状態 | グレード、焼きなましまたは鍛造状態、試験方向 | 強度、耐食性、溶接性を設定します |
| 公差とマーキング | 一般公差、重要寸法、タグと熱番号 | 入荷時の受け入れを決定します |
穴パターンを「適合させる」と残した図面は図面ではなく、推測の依頼です。最も高価なカスタムフランジのミスは、ボルト穴が間違った円上にあることが判明する前にフランジが最終機械加工されるため、ほぼ常にインターフェースのミスです。
カスタム対標準
| 項目 | 標準フランジ | カスタムフランジ |
|---|---|---|
| 寸法 | ASME B16.5 または EN 1092-1 で固定 | 図面と相手部品で設定 |
| リードタイム | 在庫または短納期生産 | 図面承認、ブランキング、機械加工、検査 |
| コスト | 単価が低い | 単価が高い、機器の再構築より低い |
| 優位性 | 標準から設計された新しい配管 | レトロフィット、輸入機器、非円形または限られたスペース |
カスタムは圧力クラスを回避する方法ではありません。ラインがクラス300に設計されている場合、カスタムフランジは設計温度でクラス300を保持する必要があり、厚さは小さい標準フランジからスケールするのではなく計算する必要があります。カスタム部品が標準的なボルトパターンを持つ単純な円形フランジである場合、最も安価な方法は標準的な鍛造品から始めてボアを変更することであり、これにより定格厚さが維持され、機械加工のみが変更されます。
厚さは計算され、コピーされない
ハブのないフラットフランジは、ボルト円で支持され、圧力によって負荷がかかるプレートとして機能するため、厚さは設計圧力、ガスケット反力、および温度における許容応力から導き出されます。チタンはステンレス鋼よりも薄いプレートを可能にします。なぜなら、Gr2 は 345 MPa の引張強度に達し、Gr5 は 895 MPa に達し、腐食許容値を追加する必要がないからです。設置時に存在する金属が、寿命の終わりまで存在する金属です。これは厚いカスタム部品では実際の節約になり、計算を文書化する必要がある理由でもあります。なぜなら、適切さの証明は表引きではなく算術だからです。
平坦性は厚さの問題の後半です。片面のみ機械加工されたプレートは、応力層が除去されると湾曲し、平坦でないフランジは、どれだけ厚くても漏れます。ブランクは両面を機械加工し、定盤またはCMMでチェックされ、形状が幅に対して薄い場合は、残留応力をバランスさせるように粗加工と仕上げ加工のシーケプンスが配置されます。
製造ルート
ほとんどのカスタム作業は3つのルートでカバーされます。プレートはウォータージェットまたはレーザーでカットされ、その後機械加工されます。これは、フラット、非円形、および中程度の圧力部品に適しており、輪郭の自由度が最も高くなります。円形フランジにハブがある場合は、ロールまたは鍛造リングが使用されます。なぜなら、結晶粒は円周に沿っており、ハブはプレートよりも厚くすることができます。形状と数量が金型を正当化する場合、ニアネット鍛造が使用され、結晶粒の流れがプロファイルに沿って切断されるのではなく流れるため、疲労挙動が最も良くなります。
チタンは、そのリストに2つのルールを追加します。切断と機械加工は、専用の工具とクーラントで行われます。なぜなら、共有機械からの鉄の汚染は、後で錆の斑点または腐食箇所として現れるからです。また、ハブをプレートに溶接する場合でも、溶接はアルゴン下で行われ、接合部はパージされ、その後ピクル処理されます。なぜなら、チタンの着色溶接は酸素が豊富で負荷下で亀裂が入る表面だからです。
極限サービス向けの材料選択
Gr2 は、化学、海洋、極低温用途のデフォルトです。Gr5 は、フランジがより薄い必要がある場合や温度が高い場合に選択されます。加工性は良好ですが、溶接にはより注意が必要です。Gr7 は、酸や熱塩化物に耐性のあるパラジウムを追加し、Gr12 は、より低コストで酸に耐性があります。HB 180~215程度の硬度は、焼きなましされたGr2に典型的であり、部品が汚染されていないか加工硬化していないかを確認するのに役立ちますが、硬度は耐食性仕様ではなく、そのように使用されるべきではありません。
検査と初回品
カスタム部品は、外観ではなく寸法で受け入れられます。初回品は、図面に対してCMMで測定され、ボルト円、穴位置、面平坦度、面粗さが記録され、注文の残りがリリースされる前にレポートに署名されます。 subsequent parts は、重要寸法でサンプリングされ、インターフェースで100%チェックされます。UT は重厚なセクションに使用され、PT はシーリング面に使用され、PMI はすべての熱でグレードを確認します。EN 10204 の 3.1 証明書、材料および寸法レポート、およびマーキングされたタグ番号がパッケージを完成させます。
現場でのインターフェースの保護
完璧なカスタムフランジでも、間違った相手面に対して取り付けられると失敗します。出荷前に、図面は相手部品のどの面と一致するように設計されているかを記載し、数量が正当化する場合は、フランジをゲージまたは相手部品に試着する必要があります。現場では、ガスケットは面タイプに合わせて、ボルトは段階的にスターパターンで締め付けられ、接合部は運転圧力でチェックされます。チタンはチタンに対してガリングするため、ねじには焼き付き防止剤が塗布され、鋼製スタッドは保護されるか、耐食性グレードに交換されます。
カスタムチタンフランジの注文
寸法付き図面、グレード、設計圧力と温度、面タイプ、表面仕上げ、マーキング、およびドキュメントリストを送信してください。数量、納期、初回品が必要かどうかを記載してください。図面が最終でない場合は、相手部品の寸法と設計を推進する制約を送信してください。なぜなら、実際のインターフェースを中心に設計されたフランジは、2回の機械加工と1回の航空貨物よりも安価だからです。
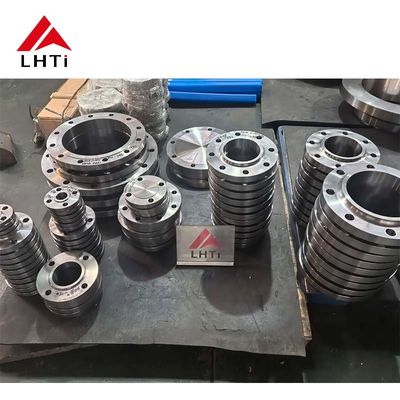
製品画像
![]()
![]()
![]()
![]()