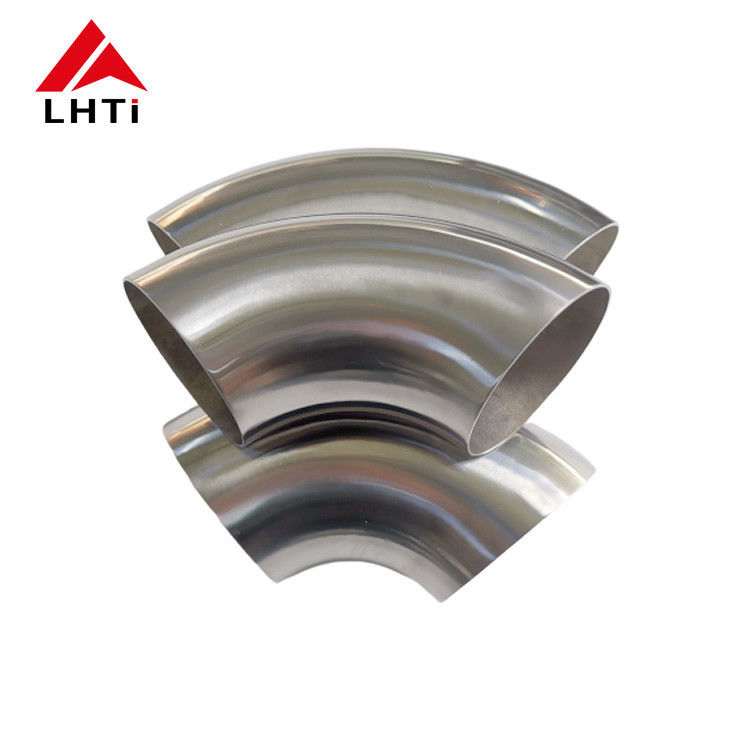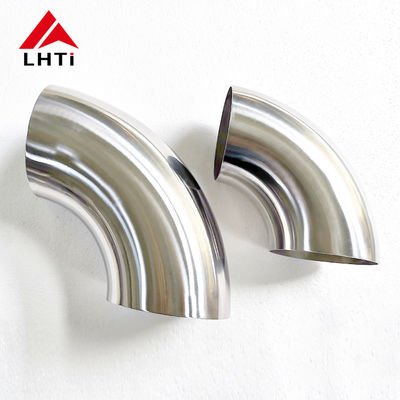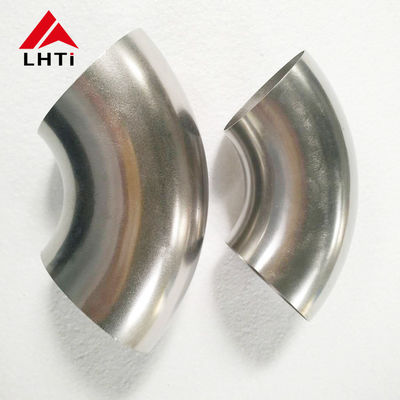
Gr2チタンマンドレルベンド90度エキゾーストエルボ
マンドレルベンドは、流れるパイプとシワのあるパイプの違いです。薄肉チタンチューブを内部サポートなしでフォーマーの周りに引き回すと、内側の半径が折りたたまれ、セクションが楕円形になり、厚さ1.5mmのエキゾーストウォールではそのダメージは永久的です。マンドレルベンドは、チューブ内にセグメントボールマンドレル、フォーマーの後ろにワイパーダイ、外側を保持するプレッシャーダイを使用するため、金属は崩壊せずに流れます。これらの90度ベンドは、ASME B16.9寸法およびASTM B363に準拠し、外径1.5インチから2インチ、肉厚1.2mmから3mmのGr2チューブから作られています。
マンドレルが実際に行うこと
3つのツールが作業を分担します。マンドレルはベンドの内側をサポートし、チューブが平らにならないようにします。ワイパーダイは、ベンドの前で材料が積み重なるのを防ぎ、これが内側半径のシワを生じさせます。プレッシャーダイは外側ウォールを制御し、ブーストと組み合わせてベンドに材料を供給するため、外側ウォールは限度を超えて薄くなりません。いずれか1つでも取り除くと、結果は測定可能になります。楕円率の上昇、肉厚の減少、またはシワの出現です。
| ジオメトリ項目 | 標準値 | 外れた場合 |
|---|---|---|
| 中心線半径 | 外径の1D、1.5Dまたは2D | タイトな半径は外側ウォールをより速く薄くします |
| 外側ウォール肉厚減少 | 外側曲がり部で最大10~12% | 最小肉厚を下回ると、ベンドが弱点になります |
| ベンド部の楕円率 | 最大5% | 丸まっていない端部はストレートチューブに適合しません |
| 内側曲がり部のシワの高さ | 直径の最大0.5% | シワは結露をトラップし、疲労亀裂を開始させます |
| 角度公差 | プラスマイナス0.5度 | フランジとハンガーの穴が合いません |
| ストレートタンジェント長 | 各端部に最低1.5D | 歪みなしにクランプおよび溶接するのに十分な長さがありません |
なぜGr2がエキゾースト作業に適しているのか
Gr2の密度は4.51 g/cm3で、鋼の7.85 g/cm3に対して、チタンエキゾーストシステムは交換対象の鋼製システムより約40%軽量であり、重量は重要な部分である高くて後方に位置します。熱伝導率が低いため、排気ガスを高温に保ち、触媒の点火を助け、結露に対する腐食代が不要なため、肉厚を薄くすることができます。酸化膜は、目に見えるエキゾーストに多くの顧客が望む藁色や青色も呈し、これらの色は溶接中のシールドガスと熱入力によって制御できます。
肉厚減少は指定すべき数値です
90度ベンドでは外側ウォールが薄くなり内側ウォールが厚くなります。最も薄い点はベンドの約45度位置にあります。1D半径で曲げられた1.5mm肉厚のものは10~12%減少する可能性があるため、図面には、公称肉厚が許容値なのか、曲げ後の最小肉厚が許容値なのかを示すべきです。最小値が重要であれば、より厚いチューブから始めるか、半径を1.5Dに広げてください。同じ規則は180度リターンベンドにも適用され、その効果は倍増します。
範囲と端部処理
ベンドはプレーンカット、面取り、またはソケット溶接端部で供給されます。プレーンカット端部は、次のストレート長へのオービタルまたはTIG突合せ溶接に適しています。面取り端部は、より厚い肉厚がルートギャップを必要とする場合に使用されます。各ベンドは図面のタンジェント長にカットされます。なぜなら、短くカットされたベンドは現場で修正できないからです。
| 項目 | 供給範囲 |
|---|---|
| ベンド角度 | 45度、90度、180度 |
| 外径 | 1.5インチから2インチ、その他のサイズはリクエストに応じて |
| 肉厚 | 1.2 mmから3 mm |
| ベンド半径 | 1Dから2D |
| 端部仕上げ | プレーンカット、面取り、またはソケット溶接用プロファイル加工 |
| 表面 | 酸洗および研磨、熱着色除去 |
| 規格 | ASME B16.9寸法、ASTM B363継手 |
| 試験 | 寸法レポート、PMI、リクエストに応じて第三者試験 |
フィットアップと溶接
チタンエキゾーストおよびプロセスパイプは、背面を約50ppmの酸素未満にパージしてアルゴン下で溶接されます。カット端部は、炭素鋼に触れたことのある研磨ホイールではなく、専用のステンレスまたはカーバイドツールできれいにし、ジョイントギャップを0.2mm未満に保ちます。2箇所で仮付けし、治具に対して角度を確認してから、パージを中断せずにジョイントを完了します。銀色または藁色の着色は許容されます。青色または灰色の着色は、シールドが失敗したことを意味し、汚染された溶接は最初の熱サイクルで亀裂が入るため、ジョイントはカットアウトする必要があります。
検査、梱包、注文
各ベンドは、角度、中心線半径、楕円率、肉厚についてチェックされ、寸法レポートが出荷時に添付されます。材料の識別と第三者検査はリクエストに応じて利用可能です。注文時には、外径、肉厚、角度、中心線半径、端部仕上げ、規格を指定してください。例:2インチOD x 2mm肉厚 Gr2 90度ベンド、1.5D、プレーン端部、ASTM B363。ベンドは、輸送中に内側が清潔に保たれるように端部がキャップされた合板ケースに梱包されます。