| ブランド名: | LHTi |
| モデル番号: | チタンフレンズ |
| MOQ: | 100個 |
| 価格: | 交渉可能 |
| 支払条件: | L/C、D/A、D/P、T/T、ウェスタンユニオン |
| 供給能力: | 100~200トン/月 |
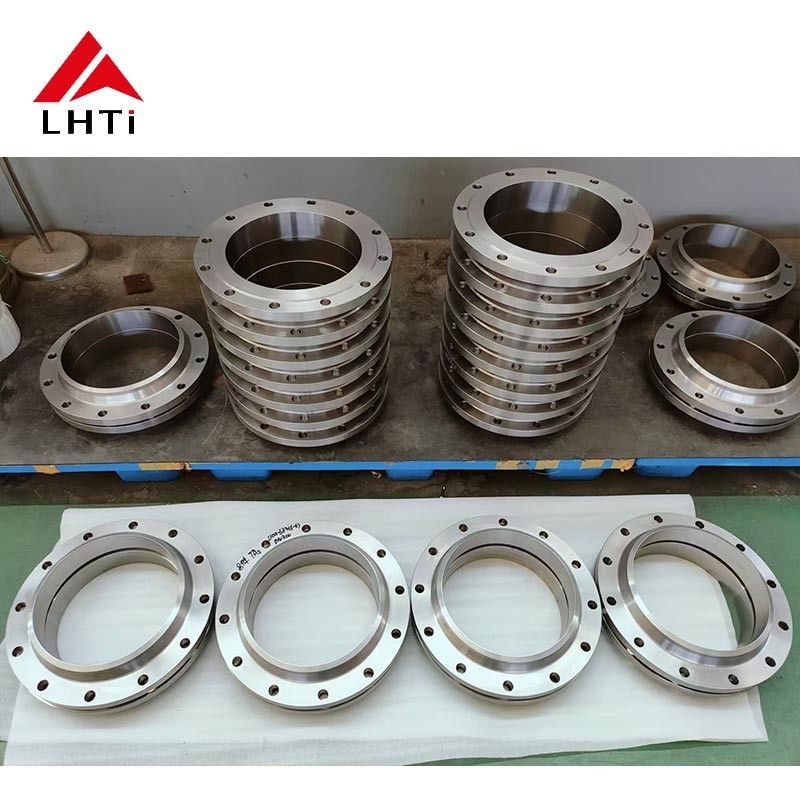
チタンSORFフランジ ASME B16.5 クラス150 パイプライン
チタン製パイプラインのフランジからの漏れは、材料の破損が原因であることはほとんどありません。それは接合部の破損です。面が平行でなかった、ガスケットが過度に圧縮された、ボルトが円周上で一度に締め付けられた、あるいはパイプがボルトで引き寄せられて位置合わせされた、といった原因です。SORFパターンはこれらの制御を容易にするため、低圧チタンパイプラインの標準的な選択肢となっています。以下に、接合部の構築方法と現場での確認方法を示します。
溶接前の仮組み
フランジをパイプにスライドさせ、パイプ端面をフランジ面から1~2mm後ろにセットして、ガスケットが溶接部ではなくフランジに当たるようにします。また、機械工用定規を2つの平面(90度離れた位置)で当てて、面がパイプ軸に対して直角であることを確認します。フランジに合わせるためにパイプを長さ100mmあたり1mm以上引き寄せる必要がある場合は、接合部にストレスをかけるのではなく、切断して再加工してください。チタンパイプは十分に弾力性があるため、無理に合わせた接合部はボルトを緩めた後に元に戻り、ガスケットが緩んでしまいます。
2回のフィレット溶接
4箇所で仮止めし、アクセス可能な場合は内側のフィレット溶接を先に行い、その後、外側のフィレットを2回に分けて溶接します。アルゴンパージを行い、パス間温度を200℃以下に保ちます。淡いストロー色の熱着色は許容されますが、青色や灰色の酸化物は許容されません。溶接部はチタン専用のステンレスブラシで清掃してください。DN25以下のサイズでは、溶接熱がクラス150のフランジ面を歪ませる可能性があるため、フランジの後ろに銅製チルリングまたは濡れた布を置くことで、フランジ面を平坦に保ちます。
パイプライン接合部チェックリスト
| フランジ面 | パイプに対して0.5度以内の直角度、ラジアルマークなし、仮組み時のみ保護キャップを外す |
| ガスケット | 指定されたフルフェイスまたはスパイラルワインド。ガスケットは1枚のみ、重ねて使用しない |
| ボルト潤滑 | ねじ部とナット面にモリブデンまたはPTFEベースのペーストを使用。フランジ面には絶対に使用しない |
| 締め付け | 全てのボルトを仮締めし、その後、30%、60%、100%のトルクを千鳥パターンでかける |
| 隙間チェック | 最終トルク前に接合部周囲4箇所でシックネスゲージを使用 |
| 水圧試験 | 区間に対して設計圧力の1.5倍を10分間保持し、面を乾燥させて再確認 |
チタンがボルト締めルールを変更する理由
チタンは鋼よりもヤング率が低いため、同じボルト荷重下でチタンフランジはより大きくたわみ、接合部は柔らかいガスケットに対する許容度が低くなります。中程度の荷重で圧縮されるガスケットを使用し、同じサイズの鋼製フランジではなく、ボルトグレードに指定されたトルク値に従ってください。最初の熱サイクル後に接合部を再トルクしてください。相手側のフランジが炭素鋼の場合、絶縁セット(スリーブとワッシャー付き)を使用することで、鋼がチタン面に対してガルバニック腐食を起こすのを防ぎます。
供給詳細
フランジは一般的なパイプラインサービス用にグレード2、還元性酸を使用する場合はグレード7で供給されます。サイズは1/2インチから24インチ、標準でクラス150、クラス300も利用可能です。面は突起形または平形があります。各部品にはグレード、サイズ、クラス、熱番号が刻印されており、EN 10204 3.1証明書とASME B16.5への寸法報告書が添付されて出荷されます。ガスケット、インチボルトセット、トルクカードは注文時に同梱可能で、接合部が二次配送を待つ必要がなくなります。
製品画像
![]()
![]()