| ブランド名: | LHTI |
| モデル番号: | LH-12 |
| MOQ: | 10kg |
| 支払条件: | L/C、D/P、T/T、ウェスタンユニオン、ペイパルなど |
| 供給能力: | 月50000kg |
Ti-6Al-4V溶接ワイヤ:合金グレードとファインサイズ
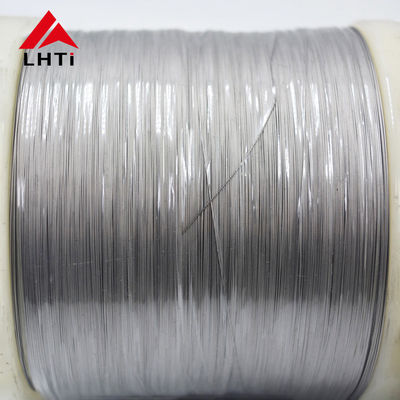
このページには、ほとんどのチタンワイヤページよりも長いグレードリストと、0.03 mmから始まるサイズ範囲が掲載されています。この2つの事実によって、購入方法が決まります。合金グレードは、溶融池において合金化されていないワイヤとは異なる挙動を示し、サイズ範囲のファインエンドは、ほとんどの溶接セルが使用する2.4 mmフィラーとは異なる製品です。このページでは、両方の端をカバーします。
このページにある仕様ブロックには、Gr1からGr23(Gr9およびGr19を含む)がリストされていますが、その下のフィラーテーブルはERTi-1、ERTi-2、ERTi-4、ERTi-5、ERTi-7のみを分類しています。これはミルデータにおける矛盾ではなく、範囲の違いです。グレードリストは工場が描画できるものを記述し、フィラーテーブルはAWS A5.16が命名するものを記述しています。Gr9とGr19は前者には現れますが、後者には現れないため、これらのグレードのワイヤは、ERTi番号ではなく、ミル証明書と合意された仕様に基づいて供給されます。
| 提供されるグレード | 組成 | このページのフィラー条項 | 典型的な接合部 | 注意点 |
|---|---|---|---|---|
| Gr5 | Ti-6Al-4V | ERTi-5, UNS R56400 | 合金から合金へ、合金からCPへ | 希釈によりアルミニウムがルートに増加 |
| Gr23 | Ti-6Al-4V ELI, 低酸素 | ERTi-23, 上記A5.16テーブルにはない | 低温および疲労接合部 | 証明書にはELIと記載する必要がある |
| Gr9 | Ti-3Al-2.5V | テーブルにERTi番号なし | 薄肉チューブおよび自転車フレーム | フィラーは通常Gr5に合わせられる |
| Gr7 | Ti-0.15Pd | ERTi-7, UNS R52401 | 酸および塩化物ラインの削減 | Gr2フィラーと交換しない |
| Gr19 | Ti-3Al-8V-6Cr-4Mo-4Zr | テーブルにERTi番号なし | 高強度ベータ部品 | 溶接延性には手順テストが必要 |
Gr5とGr23は、バイヤーが最も混同しやすい2つです。どちらもTi-6Al-4Vですが、Gr23は酸素量が0.20%ではなく0.13%の超低間隙バージョンです。溶接では、この違いは靭性として、またわずかに汚れた接合部に対する許容度として現れます。Gr23フィラーは、疲労または低温溶接の保守的な選択肢であり、破壊靭性試験が行われない一般的な製造溶接の高価な選択肢です。
プラスマイナス0.05 mmの公差は、範囲の両端で非常に異なる意味を持ちます。5.0 mmのストレート長では、通常の商業的公差です。0.03 mmのコイルでは、ワイヤ自体よりも大きいため、0.05 mmの公差は、そのサイズでの実際の許容基準にはなり得ず、ファインワイヤは、より厳しい、別途合意された制限で注文する必要があります。
| 形状とサイズ | このページでの範囲 | 公差 | 提供される表面 | 使用場所 |
|---|---|---|---|---|
| コイル | 0.03~5.0 mm | プラスマイナス0.05 mm | 黒、酸洗 | 自動およびオービタルヘッド |
| ストレート | 1.0~5.0 mm | プラスマイナス0.05 mm | 黒、酸洗、研磨 | 手動TIG、手作業でのフィラー |
| スプール | コイルと同じ | プラスマイナス0.05 mm | 黒、酸洗 | フィーダー付きロボットセル |
| バレル | ストレートと同じ | プラスマイナス0.05 mm | 1 mm以上は研磨 | 溶接セルへのバルク供給 |
| ファインワイヤ | 0.5 mm未満 | プラスマイナス0.05 mm | 黒または酸洗のみ | メッシュ、ろ過、精密部品 |
これは、このページで最も役立つ単一のチェックです。約0.5 mm未満のファインワイヤは、溶接の充填用ではなく、メッシュ、ろ過、精密部品用に描画され、マイクロメータではなくレーザーゲージで測定された直径で重量で購入されます。購入注文が0.05 mmの公差を0.1 mmのアイテムにコピーした場合、サプライヤーは注文を拒否するか、保持できる公差で出荷し、購入者には拒否する根拠がありません。
このページでは3つの表面状態を提供し、研磨は直径1 mm以上に適用されます。この制限は実用的です。1 mm未満では、直径を変更せずに研磨表面を生成することは困難であり、研磨する描画パスはコイルのキャストも変更します。黒ワイヤは描画されたまま、描画潤滑剤と焼きなましからの酸化物を含みます。酸洗ワイヤは酸でスケール除去され、溶接の通常の選択肢です。研磨ワイヤは明るく、敏感なフィーダーでより良く供給されます。
溶接の場合、酸洗で十分であり、手順資格が期待するものです。研磨ワイヤは、フィーダーのグリップが不十分な場合や、完成したアセンブリでワイヤが見える場合に役立ちます。黒ワイヤは最も安価で、気孔率を生成する汚染物質が表面にあるため、重要な溶接には最も適していません。
ブロック内の2つの記述には注意が必要です。規格行にはASTM B348、B863、SB863、およびF136とF67がリストされています。B348はバーとビレットをカバーし、B863とSB863はワイヤをカバーし、F136はTi-6Al-4V ELIインプラントストックをカバーし、F67は合金化されていないインプラントストックをカバーします。単一のコイルをすべてに認証することはできないため、購入注文は適用されるものを指定する必要があります。グレード行には、フィラーテーブルには分類されていないGr9とGr19もリストされており、ページのSEO説明は、グレードとサイズではなく、会社の言葉で文字を費やしたテンプレート文でした。
グレードとそれを支配する規格、形状、その直径に対して現実的な公差を持つ直径、表面、コイルまたはスプールの重量、およびレポートレベルを指定してください。合金グレードの場合、Gr5とGr23を分離する酸素は引張試験では見えないため、必要な間隙値を追加してください。ファインワイヤの場合、測定方法を追加して、両者が同じ数を受け入れるようにしてください。
![]()